
E-mail: ncjt@zjncjt.com


En 20-tonns Acheson grafitiseringsovn kan holde full effekt i 24 til 40 timer og trenger deretter fem til syv dager med avkjøling før noen åpner den. Topptemperatur er overskriftsnummeret, men kostnaden per tonn bestemmes av tre roligere ting: ovnstypen, tilstanden til isolasjonen og formen på kraftprofilen.
To butikker som kjører samme 2800 °C-plan kan avvike med 30 prosent i kilowattimer per tonn. Gapet er vanligvis ikke transformatoren. Det er komprimert grafittfilt, en overdimensjonert kjølesløyfe eller en samleskinne dimensjonert for en kortere ovn.
Den korte versjonen
Grafitisering er en solid-state omorganisering, ikke et smeltetrinn. I en koks- eller hardkarbon-forløper sitter grafenlagene omtrent parallelt, men feiljustert, med en mellomlagsavstand nær 3,44 Å. Hold materialet over omtrent 2200 °C og lagene roterer inn i registret. Avstanden faller mot 3.354 Å, krystallhøyden vokser, og de fysiske egenskapene følger: elektrisk resistivitet kan falle med en faktor på tre til ti, varmeledningsevnen stiger, og svovel, nitrogen og flyktige metaller forlater gitteret.
Den doble handlingen, krystallbestilling pluss rensing, er grunnen til at én ovnstype betjener to markeder. Batterianodeprodusenter kjøper prosessen for kapasitet og førstesykluseffektivitet. Elektrode- og forgasserprodusenter kjøper den for ledningsevne og askeinnhold.
Under 2200 °C utvikler den lagdelte rekkefølgen seg knapt; mellom 2600 og 3000 °C flater kurven ut mens energibehovet fortsetter å øke. Den kommersielle sweet spot sitter vanligvis der spesifikasjonen er oppfylt, ikke på det høyeste antallet ovnen kan overleve.
Tre familier dominerer: et motstandskokslag rundt ladningen (Acheson), likestrøm passert gjennom arbeidsstykkene koblet i serie (intern-seriell), og grafittvarmeelementer eller rør inne i en isolert varm sone (boks- og vakuumdesign). Strømtetthet, elektrodeslitasje og temperaturensartethet varierer sterkt mellom dem.
En åpen Acheson-seng brenner deler av sin egen karbonpakking. Vakuum- eller argon-skjerming beskytter grafittvarmere, holder oksygen borte fra ladningen og lar flyktige stoffer pumpes ut i stedet for å avsettes på nytt på produktet.
Grafittfilt og stiv grafittplate danner den varme overflaten, karbonfiberforsterket karbon tar den bærende plikten, og alumina eller mullittfiber med et mikroporøst støttelag beskytter skallet. Hver millimeter med nedbrutt varmeansiktsmateriale vises som skalltemperatur.
Type C termoelementer når omtrent 2300 °C under rene, ikke-oksiderende forhold. Utover det er tofargepyrometre og safirfiberoptikk de praktiske valgene, og siktbanene deres må holde seg fri for tjære og metalldamp.
For pilotarbeid, rensestudier og små C/C komposittdeler er et grafittoppvarmet vakuumkammer det vanlige inngangspunktet, siden det kombinerer en kontrollert atmosfære med en målbar varm sone.
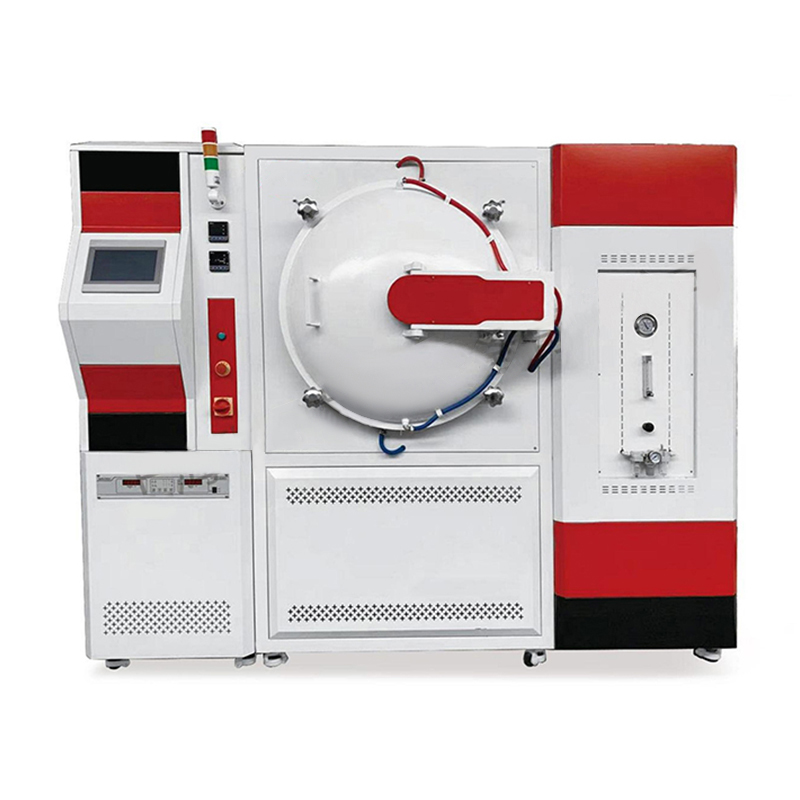 Vakuum karbon rørovn Denne vakuum-karbonrørovnen er en høytemperatur- og høyvakuummotstandsovn med et grafittvarmeelement. Maksimal temperatur kan nå 2000°C-2300°C.... Se produkt →
| Type ovn | Typisk ladning | Topp temperatur | Syklus tid | Energi per tonn | Best passform |
|---|---|---|---|---|---|
| Acheson | 10–60 t pulver eller elektroder i en koksbed | 2500–3000 °C ved kjernen | 5–15 dager inkludert nedkjøling | 3500–5500 kWh | Storvolums anode- og forgasserutgang der kapitalkostnadene betyr mer enn effektiviteten |
| Intern-seriell | Elektrodesøyler koblet i serie | 2800–3000 °C | 2–5 dager | 2800–3800 kWh | Grafittelektroder med stor diameter som trenger ensartethet og lavere elektrodetap |
| Boks-type | Pulver i saggers eller brett, 1–10 t | 2500–3000 °C | 2–6 dager | 3000–4500 kWh | Batterianodemateriale i små og mellomstore partier med tett forurensningskontroll |
| Kontinuerlig | Pulver matet gjennom en oppvarmet kanal | 2400–3000 °C | Kontinuerlig, hours of residence | 2500–3500 kWh | Høyvolums anodelinjer med stabile karakterer og jevn fôrkvalitet |
| Vakuum- eller atmosfæregrafittovn | 1 kg–1 t med grafittvarmere | 2000–3000 °C | 6–36 timer | Ikke sammenlignbar, liten batch-plikt | Pilotkjøringer, rensing, C/C-kompositter, forskningsprøver |
Målerdata fra batch-sykluser samsvarer sjelden med salgsbrosjyren. I en veldrevet Acheson- eller boksovn er det nyttige oppvarmingsarbeidet en minoritet av tilført energi, og det største enkeltutvinnbare tapet er varmen som føres med kjølevannet og strålingen under den lange nedkjølingen.
Indikativ energisplitt i en batchgrafitiseringssyklus
Noen tall verdt å spore som sjelden vises på et spesifikasjonsark:
Etterspørselen er ikke lenger dominert av stål alene. Litium-ion anodemateriale har absorbert den største andelen av nye ovnsbygg, og det skiftet endret det kjøpere ber om: strammere forurensningsgrenser, kontrollerte atmosfærer og batch-registreringer som overlever en revisjon.
Spesialitetssegmentet er lite i tonn, men krevende i utstyr: Vakuumtetthet, deltrykkskontroll og varmesonematerialer som ikke kaster partikler på verket. Det er den samme logikken som brukes for valg av vakuumovnsisolasjon, der den varme sonen er designet rundt utgassing, ikke bare temperatur.
Start fra produktspesifikasjonen og arbeid bakover til ovnen, ikke omvendt. En 2600 °C tidsplan og en 2900 °C tidsplan kan dele en ovn, men ikke en driftskostnad, og et renhetskrav på 50 ppm aske utelukker vanligvis et åpent koksbed helt.
Ved tilbakebetaling er regnestykket sløvt. Anodegrafitisering bruker vanligvis 2500 til 4500 kWh per tonn avhengig av ovnstype. Med en industritariff på 0,08 USD per kWh, det vil si 200 til 360 USD per tonn i elektrisitet alene, så barbering av 15 til 25 prosent av skall- og kjøletap betaler tilbake en isolasjonsoppgradering på omtrent 6 til 14 måneder på en travel linje. Hvis prosesskjeden din begynner med bindemiddelholdige grønne kropper, setter oppstrømstrinnet tettheten grafitiseringssyklusen arver.
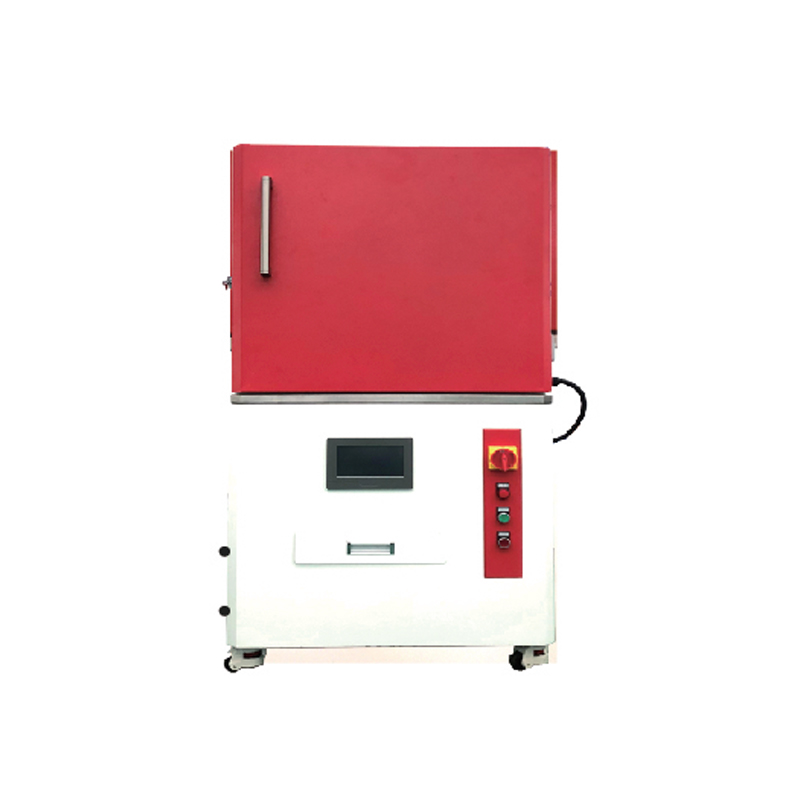 Avbindings- og sintringsovn med høy temperatur Vår høytemperaturavbindingsovn er en syklusoperativ ovn utviklet av vår fabrikk basert på fordøyelse og absorpsjon av lignende internasjonale produkter. D... Se produkt →
De fleste ovnsproblemer kunngjør seg selv som langsom drift i stedet for plutselig feil. Spor tre indikatorer hver kampanje: skalltemperatur ved faste punkter, kjølevannsutløpstemperatur ved fast effekt, og tiden som trengs for å nå settpunktet. En 20 °C økning i skalltemperaturen på tvers av to kampanjer er en samtale, ikke en sensorfeil.
Utskifting av grafittfilt og stiv isolasjon er normalt drevet av kompresjon, forurensning fra metalldamp og håndteringsskader under lasting. Der det varme ansiktet ligger i området 1300 til 1600 °C, gjør alumina eller mullittfiber og et mikroporøst støttelag bak grafitten det tunge løftet for det kalde ansiktet. Den generelle logikken med å tilpasse isolasjon til ovnsatmosfære og temperatur er dekket i dette vakuum ovn isolasjonsmaterialer guide , og de samme valgreglene gjelder når en grafitiserings-varmsone gjenoppbygges.
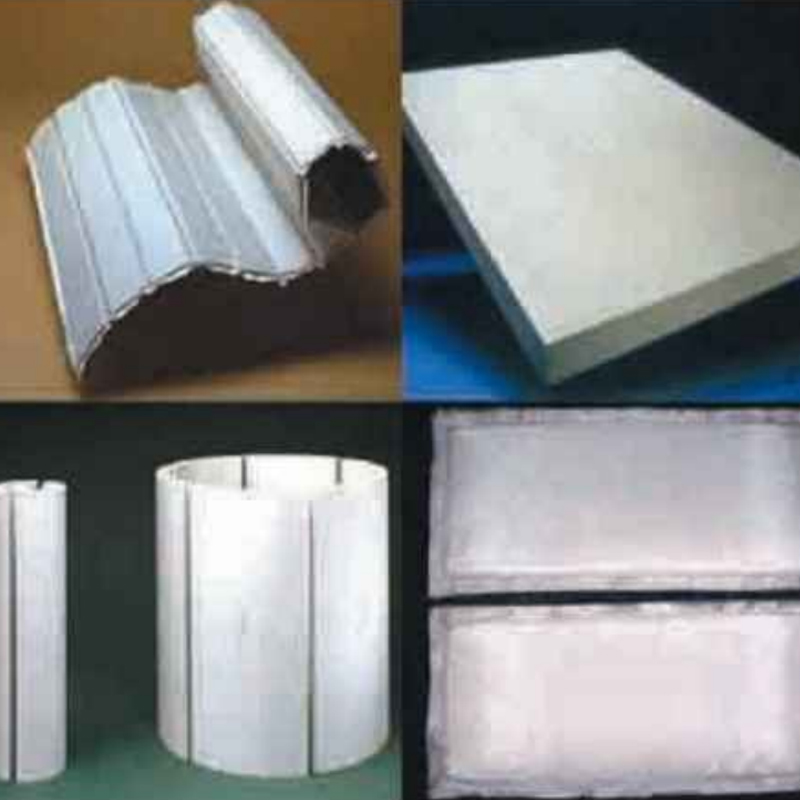 Nano mikroporøs isolasjonsplate Nanoisolerende komposittmaterialer er laget ved å kombinere nanoporøse materialer med varmeskjermende materialer gjennom en spesiell prosess. Deres varmeledningsevne er o... Se produkt →
Overholdelse er der ny kapasitet oftest stopper opp. Avgass fra grafitisering bærer svoveldioksid, karbonmonoksid, tjæretåke og fine karbonpartikler, så utvinnings- og reduksjonsdesignet må vanligvis godkjennes før ovnen i det hele tatt bestilles. Vannkjølingskretser er vanligvis lukket sløyfe med lekkasjedeteksjon, og høystrømsseksjoner krever de vanlige bueblitsgrensene, isolerte verktøy og termisk bildebehandling som en del av en planlagt rutine. Leverandører som hevder samsvar med ISO 9001 eller CE bør kunne vise sertifikatnummer og omfang, siden omfanget ofte dekker elektrisk sikkerhet i stedet for ytelse ved høy temperatur.
Hvis du tar én idé fra denne siden, ta sekvenseringen. Tilpass ovnstypen til produktet først, design den varme sonen og isolasjonen deretter, og først deretter forhandle strømforsyningen mot en realistisk syklus. Topptemperaturtallet er den enkleste delen av spesifikasjonen å nå, og den enkleste delen å betale for mye for hver dag ovnen går.
Introduction: Aluminiumsilikatfiberplatemateriale er for tiden et isolasjonsmateriale med høy ytelse. Aluminiumsilikatfiberplater har utmerkede egenskaper som lav vekt, l...
Introduction: Ildfaste aluminiumsilikatfiberprodukter lages ved selektiv prosessering av pyroksen, høytemperatursmelting, blåsestøping til fibre, størkningsstøping og...
Introduction: 1 、 Formet keramisk fiber ovnsfôr for keramisk fiberplate med høy alumina Den formede keramiske fiberovnsforingen av keramisk fiberplate med høy al...

En bedrift som integrerer design, FoU, produksjon, salg og ingeniørtjenester. Produsenter av keramiske fiberplater, Vakuum varmebehandlingsløsninger i Kina.
Phone: +86-13967261180
+86-17858398898
Email: ncjt@zjncjt.com
Arlen@zjncjt.com
Tel: +86-572-8295956
Add: Wulintou, Tangbei Village, Leidian Town, Deqing Country, Huzhou City, Zhejiang-provinsen, Kina
Opphavsrett © 2024 Zhejiang Nengcheng Crystal Fiber Co., Ltd. Alle rettigheter reservert.
